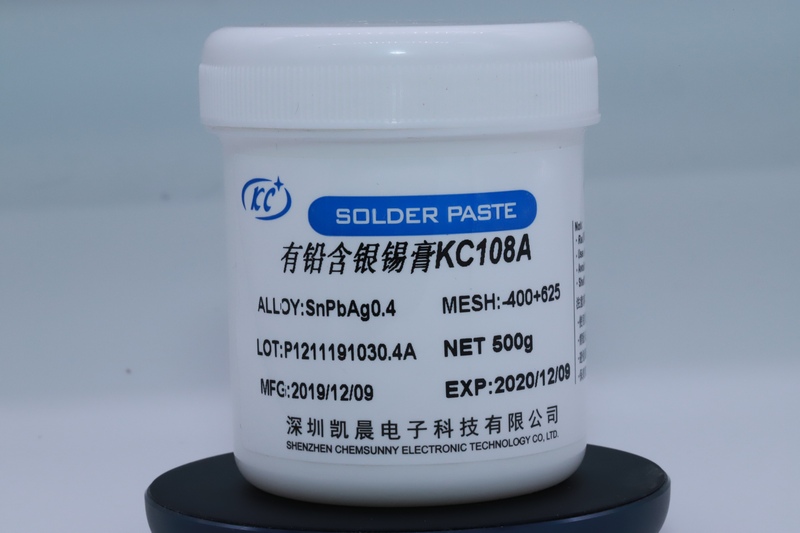
有铅含银锡膏KC108A
有铅含银锡膏KC108A
有铅含银锡膏KC108A
- 产品详情
- 产品参数
有铅含银錫膏KC108A說明書
一、简介:
KC108A免洗型焊錫膏由高純度、低氧化的球形合金焊料粉末與RMA級助焊膏,經過嚴格的生産流程研製而成,適用於SMD元件及細間距引腳器件QFP的貼裝,具有良好的觸變性和適中的粘性。可焊性和印刷性良好,焊後殘留物極少,無需清洗,適合手工與機器印刷。KC108A免洗型焊锡膏可提供不同合金成份、不同锡粉粒径以及不同的金属含量,以满足客户不同产品及工艺的要求。
二、产品特点
1.潤濕性良好,乾燥時間長達48小時以上,更有效的保證粘貼質量;
2.印刷性非常稳定,長時間印刷時,不會産生微小錫球和塌落,貼片元件不會偏移;
3.良好的焊接性能,可適應不同檔次焊接設備的要求;
4.焊接後殘留物極少,顔色很淺且具有較大的絕緣阻抗,不會腐蝕PCB,可達到免洗的要求;
5.可用于通孔滾軸塗布(Paste in hole)工藝。
6.印刷時具有優異的脫模性,操作過程減少擦網次數,提高工作效率。
7.焊點飽滿、光亮,永久如新。
8.良好的印刷滚动性及落锡性,對低至0.3mm間距焊盤也能完成精美的印刷。
三、技術特性:1.錫粉合金特性:
1)合金成份(測試方法JIS Z 3282)
序號(NO.) | 成份(Ingredients) | 含量(Wt%) |
1 | 錫Sn | 62.8±0.50 |
2 | 鉛Pb | 36.8±0.50 |
3 | 鉍Bi | ≤0.030 |
4 | 銀Ag | 0.4±0.1 |
5 | 銻Sb | ≤0.020 |
6 | 銅Cu | ≤0.030 |
7 | 鋅Zn | ≤0.002 |
8 | 鐵Fe | ≤0.020 |
9 | 鋁Al | ≤0.001 |
10 | 砷As | ≤0.030 |
11 | 鎘Cd | ≤0.002 |
此文所包含的信息是基于我们认为精确的数据而且无偿提供。关于数据的精确性,不作明示或暗示的担保。如在此信息范围之外或使用自己指定的任何材料,因而引起的任何损失或损害,我们拒绝承担任何责任。
(2)錫粉顆粒分佈(測試方法IPC TM 650 2.2.14)
型號 | 網目代號 | 直徑(UM) | 適用間距 |
T | -200+325 | 45~75 | ≥0.65mm(25mil) |
T2.3 | -230+400 | 38~63 | ≥0.65mm(25mil) |
T2.5 | -230+500 | 25~63 | ≥0.65mm(25mil) |
T3 | -325+500 | 25~45 | ≥0.4mm(20mil) |
T4 | -400+625 | 20~38 | ≤0.4mm(16mil) |
(3)合金物理特性
熔點 | 181℃ |
合金密度 | 8.81g/cm3 |
硬度 | 14HB |
熱導率 | 50J/M.S.K |
拉伸強度 | 30.6Mpa |
延伸率 | 48% |
導電率 | 11.0% of IACS |
(4).錫粉形狀:球形(測試方法JIS Z 3284附件1)
3.锡膏规格
项目 | 規格 | 測試方法 |
外觀 | 淺灰色,圓滑膏狀無分層 | 目視 |
焊剂含量(wt%) | 11.0±1.0 | JIS Z 3197 6.1 |
粘度(KcpS) | 180±20.0 | Malcom粘度计 |
颗粒体积 | 20~38microns(Mesh-400+625) | IPC-TM 650 2.2.14 |
擴展率 | >90% | JIS Z 3197 6.10 |
表面绝缘阻抗值 | >1×10⁹Ω.cm | 55℃ 95%RH96Hrs |
铬酸银纸测试 | 无白斑 | JIS Z 1976 6.1 |
水萃取阻抗 | >45000Ω.cm | JIS Z 3197 6.7 |
錫珠测试 | 无 | IPC-TM 650 2.4.43 |
回焊特性 | 无不熔锡或黑色残留 | 目视 |
铜板腐蚀 | 无腐蚀 | JIS Z 1976 6.1 |
此文所包含的信息是基于我们认为精确的数据而且无偿提供。关于数据的精确性,不作明示或暗示的担保。如在此信息范围之外或使用自己指定的任何材料,因而引起的任何损失或损害,我们拒绝承担任何责任。
四、使用方法
1.冷藏及保存
錫膏應冷藏在5-10℃乾燥環境以延長保存期限,在使用爲12個月(從生産之日算起),開封後的錫膏不能和未開封的錫膏混合保存。
在使用前,預先將錫膏從冰箱中取出放在室溫下至少回温4小時,這是爲了使錫膏恢復到工作溫度,也是爲防止水份在錫膏表面冷凝,在過回焊爐時,造成“爆錫”現象,産生錫珠,甚至損壞元器件。
注:①保存溫度過高會縮短其壽命,影響其特性;
②保存溫度過低(低於0℃)則會産生結晶現象,使其特性惡化;
③未經充足的“回溫”,千萬不要打開瓶蓋;
④不要用加熱的方式縮短“回溫”的時間。
2.攪拌
爲了使助焊劑與錫粉能均勻地混合,在回溫後要充份攪拌,手工3-4分鐘;机器2-3分钟,若錫膏能順滑地滑落,即可達到要求。
3.印刷
1)鋼網要求
對於印刷細間距,建議選用光刻鋼網效果較好,0.65~0.4mm間距,一般選用0.12~0.15mm厚度的鋼網。
2)印刷條件
刮刀硬度 | 80~90HS(不銹鋼或橡膠) |
刮印角度 | 450~600 |
刮刀速度 | 10~150mm/sec |
印刷壓力 | (2~4)×105pa |
印刷速度 | 正常標準:40~60mm/sec 細間距:20~30mm/sec 寬間距:60~120mm/sec |
環境狀況 | 溫度:25±2℃ 相對濕度:40~60% 氣流:印刷作業處應沒有強烈的空氣流動 |
模版材料 | 不銹鋼、黃銅或鍍鎳版 |
此文所包含的信息是基于我们认为精确的数据而且无偿提供。关于数据的精确性,不作明示或暗示的担保。如在此信息范围之外或使用自己指定的任何材料,因而引起的任何损失或损害,我们拒绝承担任何责任。
3)印刷時需注意事項:
◆ 印刷前須檢查刮刀、鋼網等用具。
確保乾淨,沒灰塵及雜物(必要時要清洗乾淨),以免錫膏受污染及影響落錫性;
刮刀口要平直,沒缺口;
鋼網應平直,無明顯變形,開口槽邊緣上不可有殘留的錫漿硬塊或其他雜物;
◆ 應有夾具或真空裝置固定底板,以免在印刷過程中PCB發生偏移,並且可提高印刷後鋼網的分離效果;
◆ 將鋼網與PCB之間調整吻合(空隙大會引至漏錫,水準方向錯位會導致錫膏印刷到焊盤外);
◆ 剛開始印刷時所加到鋼網上的錫膏要適量,一般A2規格鋼網加200g左右、B5為300g左右、A4為400g左右。隨著印刷作業的延續,鋼網上的錫膏會逐漸減少,適當時候應添加 適量的錫膏;
◆ 印刷後鋼網的分離速度應儘量地慢些;
◆ 連續印刷時,每隔一段時間應將鋼網底面粘附的錫膏清除,以免產生錫球,清潔時注意千萬不可將水份或其他雜質留在錫膏及鋼網上;
◆ 作業結束前應將鋼網上下面徹底清潔乾淨(特別注意孔壁的清潔)。
◆ 應注意工作場所的溫濕度控制,另外應避免強烈的空氣流動,以免加速溶劑的揮發而影響粘性;
4.印刷後注意事項
(1)應儘快完成元器件的貼裝,並過爐完成焊接,以免因擱置太久而導致錫膏表面變幹,影響元件貼裝及焊接效果,建議停留時間儘量不得超過4小時爲佳。
5.回焊溫度曲線
KC108A溫度曲線參考圖
以下是我們建議的熱風回流焊工藝所採用的溫度曲線,可以用作回焊爐溫度設定之參考。該溫度曲線可有效減少錫膏的垂流性以及錫球的發生。
此文所包含的信息是基于我们认为精确的数据而且无偿提供。关于数据的精确性,不作明示或暗示的担保。如在此信息范围之外或使用自己指定的任何材料,因而引起的任何损失或损害,我们拒绝承担任何责任。
預熱區(加熱通道25~33%)
焊膏內的部分揮發性溶劑被蒸發,並降低對元器件之熱衝擊,溫度:140~170℃時間:60~120秒,升溫速率爲1.0~3.0℃/秒;若升溫速度太快,元器件受熱不均勻,造成錫珠及橋連等現象,使元器件承受過大的熱應力而受損。
浸濡温區(加熱通道33~50%)
在該區助焊劑活性化,PCB溫度達到均勻。
回焊區:錫膏中的金屬顆粒熔化,在液態表面張力作用下形成焊點表面。
最高溫度:210~230℃ 時間:183℃以上60~90秒(Important)高於200℃時間爲20~50秒。
①峰值溫度過高或回焊時間過長,可能會導致焊點變暗、助焊劑殘留物碳化變化、元器件受損等。
②若溫度太低或回焊時間太短,則可能會使焊料的潤濕性變差而不能形成高品質的焊點,具有較大熱容量的元器件的焊點甚至會形成虛焊。
冷卻區
焊點強度會隨冷卻速率增加而增加,降溫速率<4℃,冷卻終止溫度最好不高於75℃
①冷卻速率太快,則可能會因承受過大的熱應力造成元器件受損,焊點有裂紋等不良現象。
②冷卻速率太慢,則可能會形成較大的晶粒結構,使焊點強度變差或元件移位。
注:上述溫度曲線是指焊點處的實際溫度,而非回焊爐的設定加熱溫度(不同)。
此文所包含的信息是基于我们认为精确的数据而且无偿提供。关于数据的精确性,不作明示或暗示的担保。如在此信息范围之外或使用自己指定的任何材料,因而引起的任何损失或损害,我们拒绝承担任何责任。
6.焊接後殘留物的清除
免洗型焊錫膏在焊接後的殘留物極少且顔色很淡,呈透明狀,具有相當高的絕緣阻抗,不必清洗。如客戶一定要清洗,建議使用本公司的清洗劑。
五、包裝
每瓶500g,寬口型塑膠容器包裝,並蓋上密封蓋,送貨時用泡沫箱盛裝,放置冰袋,每箱最多20瓶,保持箱內溫度不超過25℃。
六、健康與安全方面應注意事項
應有必要的防護措施,盡可能不要接觸到皮膚,如接觸時請用異丙醇清洗,並且避免吸入揮入之氣體。
在焊接過程中,錫膏中的助焊劑産生的部分煙霧會對人體的呼吸系統産生刺激,長時間或一再暴露在其廢氣中可能會産生不適,因此應確保作業現場通風良好,焊接設備必須安裝充足的排氣裝置,將廢氣排走。
作業過程中不允許飲食、抽煙,作業後須先用肥皂或溫水洗手後才能進食。
雖然本品閃點極高,但仍然易燃,應避免接近火源。若不慎著火,可用二氧化碳或化學乾粉滅火器進行滅火,千萬不可用水滅火。
廢棄的錫膏和清理後沾有錫膏污漬的清潔布不能隨意掉棄,應將其裝入封密容器中,並按國家和地方的相關法規處置。
此文所包含的信息是基于我们认为精确的数据而且无偿提供。关于数据的精确性,不作明示或暗示的担保。如在此信息范围之外或使用自己指定的任何材料,因而引起的任何损失或损害,我们拒绝承担任何责任。
焊錫膏KC108A物質安全資料表
產品與廠商資料
產品名稱:焊錫膏 |
產品編號:KC108A |
生產基地:深圳凯晨电子科技有限公司 |
地 址:深圳市光明新区公明街道将石社区南环大道50号D栋 |
緊急聯絡電話或傳真電話:13825785997 |
二、 組成及成分資訊
化學名稱 | CAS號碼 | 濃度範圍(成分百分比) | 備註 |
錫 | 7440-31-5 | 余量 | |
铅 | 60-10-6 | 36.5~36.8 | |
银 | 7439-92-1 | 0.35~0.4 | |
樹脂 | 65997-05-9 | 3.0~5.0 | 危險成分不超過1%. |
碳氫化合物 | 68475-70-7 | 4.0~6.0 | |
脂肪酸 | 68937-72-4 | 1.0~2.0 | |
蓖麻油衍生物 | 8001-78-3 | 0.5~8.0 |
危害辨識資料:
最重要危害效應 | 環境影響:無明顯影響 |
物理性質及化學性危害:皮膚接觸較多,會引起輕微癢 | |
特殊危害:產煙時,對呼吸產生輕微刺激 | |
主要症狀:呼吸到較多煙時,會產生輕微咳嗽 | |
物品危害分類:第四類 | |
急救措施:
吸入:如果症狀較輕.則立即將人員轉移到有新鮮空氣的地方;如果症狀持續,立即送往醫院. 皮膚接觸:異丙醇或肥皂清洗,並且避免吸入揮發之氣體。 眼睛接觸:濺入熔融狀態的產品:立即用低壓水沖洗眼睛,立即送醫院治療 濺入常溫狀態的產品:大量用清水清洗20分鐘,再送醫院治療 食入:喝1-2杯鮮奶,再送醫院治療 |
最重要症狀及危害效應:引起肺、腎、神經系統及血液組織疾病。 |
對急救人員之防護:保持通風,清洗乾淨接觸到助焊膏的部位 |
對醫師之提示:主治醫生多參考產品標籤及產品的MSDS |
滅火措施
閃火點:200℃ |
適用滅火劑:二氧化碳或化學乾粉滅火器 |
滅火設備:建議穿防護衣以及帶上自含呼吸器的全面保護的面罩。 |
意外洩漏處理方法
通常的處置程式:將洩露的錫膏鏟到適當的容器內,然後用IPA或清潔水清洗洩露區域。 |
注意事項:不要長期處於產品的煙霧中或避免皮膚的長期接觸;每次使用後要洗手並將指甲中殘留的錫膏清洗乾淨。 |
安全處置與儲存方法
處置:遠離明火儲存與使用,存放時保持容器密閉和垂直放置,以免產品漏出。 |
儲存:嚴禁煙火,請儲存於陰涼通風良好處。 |
八、暴露預防措施
工程控制:必需在密閉通風系統內使用,保持良好通風。 |
控制參數:八小時日時量平均容許濃度/短時間良平均容許濃度/最高容許濃度:500ppm/100ppm/2000ppm |
個人防護設備 呼吸防護:在良好的通風環境下操作,如果通風不好,不能將有效的將回流焊煙霧排走,則需要帶NIOSH/MSHA確認的呼吸器 手部防護:防護化學品的橡膠手套 眼睛防護:防護面罩,帶有護罩或有化學品飛濺護目鏡的眼鏡.當操作熔融材料時,最好帶防護面罩. 皮膚及身體防護:工作服 |
衛生措施:使用中不宜進食,飲食前需漱洗 |
其他注意事項:在緊鄰工作區,應設有洗浴設施 |
物理及化學性質
物質狀態:膏狀物 | 顏色;金屬灰色 |
沸點/沸點範圍:>183℃ (助焊劑部分)) | 熔點:210℃(410°F)到230℃(446°F) (合金部分) |
蒸汽壓:不確定 | 蒸汽密度:不確定 |
密度:4.1~4.4(水=1.0) | 溶解度:部分溶解 |
十 、穩定性及反應性
穩定性:在通常的應用或儲存環境下,性質穩定. |
聚合反應:在通常的應用或儲存環境下,不會發生聚合反應. |
應避免之狀態:高溫 |
應避免之物質:水、酸、堿 |
危害分解物:產生少許一氧化碳、二氧化碳有毒氣體。 |
十一、毒性資料
急毒性:無 |
局部效應:皮膚輕微癢 |
致敏感性:無 |
慢毒性或長期毒性:無 |
特殊效應:無 |
十二、生態學信息
通常注釋:本產品不涉及生物毒害學及生物降解能力資訊 |
十三、廢棄處置方法
廢棄處置方法:應遵守所有環保法律規定,建議處理或棄置物之前,聯絡符合規定之廢棄物處理公司. |
十四、運輸注意事項
國內運送規定:密封儲存運輸 |
特殊運送方法及注意事項:DOT(運輸主管部門)無要求 |
十五、法規資料
適用法規:按照國家、省或當地法規 |
十六、其他:
參考文獻 | 有毒物質管理詳細目錄(TSCA):美國環境保護協會編寫“有毒化學物質管理詳細目錄” (TSCA)(TOXIC)”“ SUBSTANCE CONTROL ACT) ”中 |